O níquel é um material estrutural de metal ideal para vários ambientes corrosivos agressivos, como alta temperatura, alta pressão, alta concentração ou misturado com impurezas na indústria química, petróleo, fundição de metais não ferrosos, aeroespacial, energia nuclear e outros campos industriais. A adição de Cr, Mo, Cu, W e outros elementos metálicos resistentes à corrosão ao níquel pode obter uma liga resistente à corrosão à base de níquel com excelente resistência à corrosão. Comparado com outros métodos de soldagem, o uso de soldagem a arco submerso tem as vantagens de maior taxa de diluição de soldagem, combustão de arco estável, superfície de solda lisa e sem brilho de arco. Na soldagem de ligas resistentes à corrosão à base de níquel, podem ocorrer problemas como tendência à trinca a quente na soldagem, porosidade da solda e tendência à corrosão intergranular das juntas soldadas. Portanto, os seguintes aspectos devem ser observados durante o processamento:
1. Fio de solda e fluxo
Para evitar a ocorrência de trincas térmicas, deve-se adotar uma sequência de montagem razoável no processo, e selecionar uma energia de linha menor, mas a questão principal é selecionar materiais de soldagem adequados. Pode utilizar o mesmo arame de soldagem da soldagem MIGA, devendo ser selecionado corretamente o fluxo que corresponda à liga e ao metal base. Os fluxos comumente usados são IncoFlux44, IncoFlux5 e IncoFlux6. O fluxo é higroscópico e deve ser armazenado em um recipiente seco.
2. Formulário conjunto
Sua forma de junta típica é consistente com a forma de junta da soldagem MIGA. A seleção da forma da junta deve minimizar o metal fundido, reduzir a deformação da soldagem e a tensão residual, e as ranhuras em forma de V duplo devem ser selecionadas tanto quanto possível. Todos os tipos de cabeçote de solda de face única em forma de V ou em forma de V são adequados para placas de soldagem com espessura inferior a 25 mm. A ranhura em forma de U e a ranhura dupla em forma de U são adequadas para placas com mais de 20 m ou mais de espessura.
3. Limpeza da soldagem durante o processamento
Esse processo é uma medida de extrema importância para evitar trincas, principalmente porosidade. A sujeira e a graxa podem ser limpas com desengordurante a vapor ou acetona, a tinta pode ser limpa com álcali e detergente especial e a tinta de marcação pode ser limpa com metanol.
4. Pré-aquecimento e tratamento térmico com antecedência
As ligas laminadas à base de níquel geralmente não requerem pré-aquecimento pré-soldagem e o tratamento térmico pós-soldagem não é recomendado, mas às vezes o tratamento térmico pós-soldagem é necessário para garantir que a corrosão intergranular não ocorra durante o uso. Para ligas reforçadas que sofreram dobramento, trefilação a frio ou outra conformação complexa, o tratamento térmico de recozimento deve ser feito após a soldagem. Para ligas reforçadas à base de níquel com estruturas complexas, a fim de reduzir efetivamente o estresse de soldagem, o pré-aquecimento pré-soldagem é benéfico, mas o pré-aquecimento não pode substituir o tratamento térmico pós-soldagem.
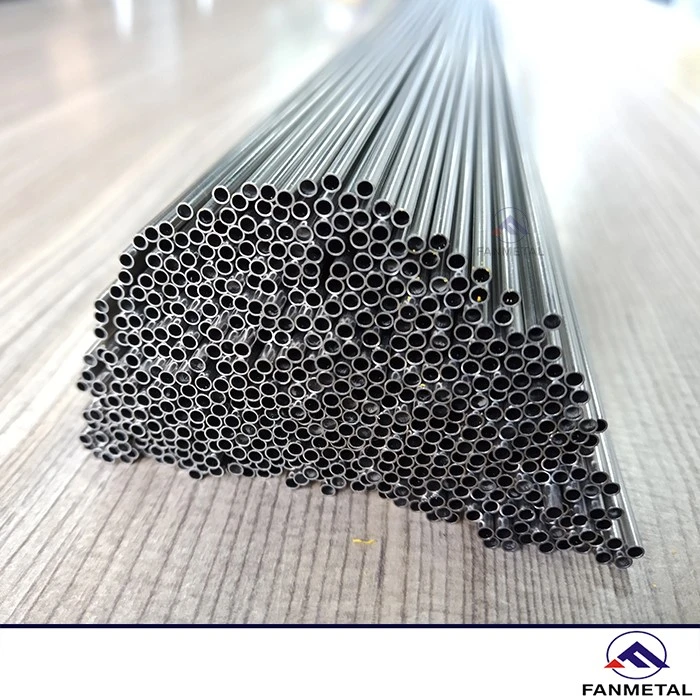
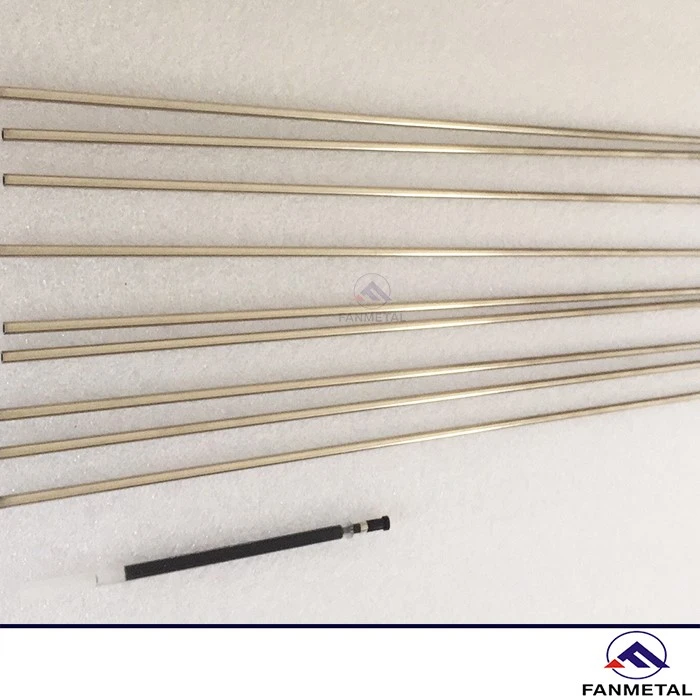
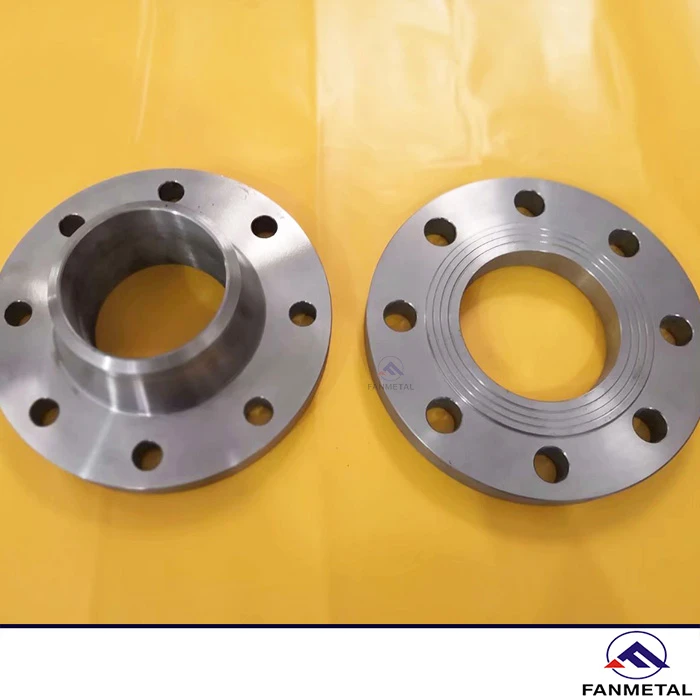
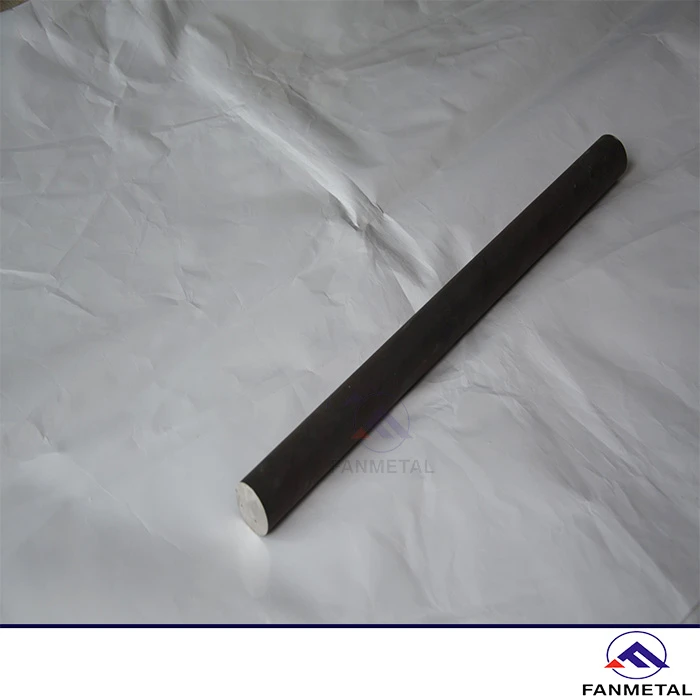
Nossa empresa pode fornecerFlanges Inconel 625, ASTM B164 Monel 400 Bar eTubo Capilar Hastelloy C22e outros produtos de liga à base de níquel em vários graus e formas. Se necessário, entre em contato conosco por e-mail.